საფრეზი და სატორსი დანადგარები: სიზუსტის კალიბრაცია და უსაფრთხოების სტანდარტები
თანამედროვე ხის გადამამუშავებელ საამქროში, სადაც სიზუსტე და ხარისხი უმთავრესია, საფრეზი და რადიალური სატორსი დანადგარები წარმოადგენენ ფუნდამენტურ ინსტრუმენტებს. ამ მოწყობილობების სწორი კალიბრაცია, რეგულარული მოვლა და უსაფრთხოების სტანდარტების ზედმიწევნით დაცვა არა მხოლოდ ზრდის პროდუქტიულობასა და საბოლოო პროდუქტის ხარისხს, არამედ იცავს ოპერატორს პოტენციური რისკებისგან. ამ სტატიაში განვიხილავთ, თუ როგორ მივაღწიოთ მაქსიმალურ სიზუსტეს ამ დანადგარებთან მუშაობისას და რა უსაფრთხოების პროტოკოლებია აუცილებელი მათი ექსპლუატაციისას.
1. შესავალი: საფრეზი და სატორსი დანადგარების მნიშვნელობა თანამედროვე საამქროში
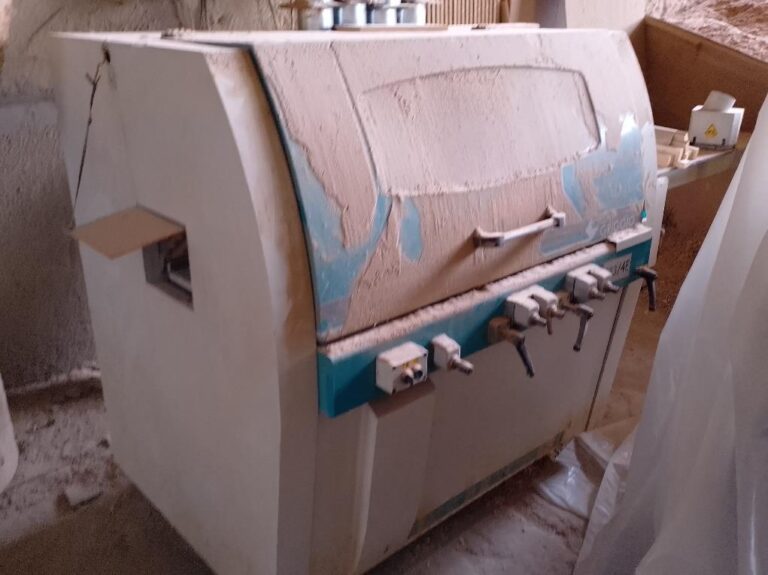
ხის გადამუშავების ინდუსტრიაში, ავეჯის წარმოებიდან დაწყებული ინტერიერის მორთულობის ელემენტებით დამთავრებული, საფრეზი და რადიალური სატორსი დანადგარები შეუცვლელ როლს ასრულებენ. საფრეზი ჩარხები, იქნება ეს პორტატული ფრეზები, ფრეზირების მაგიდები თუ სტაციონარული შპინდელური დანადგარები, საშუალებას გვაძლევს შევქმნათ რთული პროფილები, ღარები, შიპები და სხვა დეკორატიული თუ ფუნქციური ელემენტები. მათი მრავალფეროვნება და სიზუსტე კრიტიკულია მაღალხარისხიანი პროდუქციის მისაღებად. მეორე მხრივ, რადიალური სატორსი დანადგარები, რომლებიც ხშირად გამოიყენება ხის მასალის ზუსტი კუთხოვანი ჭრებისთვის, უზრუნველყოფენ სწორ და ზუსტ მიტრულ შეერთებებს, რაც აუცილებელია კარ-ფანჯრის, იატაკის საფარისა თუ ავეჯის კარკასის წარმოებისას.
თანამედროვე საამქროში, სადაც ხარისხის სტანდარტები მუდმივად იზრდება, ამ დანადგარების უბრალო ფლობა საკმარისი აღარ არის. აუცილებელია მათი სრულყოფილი ცოდნა, რეგულარული კალიბრაცია და უსაფრთხოების პროტოკოლების ზედმიწევნით დაცვა. მხოლოდ ამ პირობებშია შესაძლებელი ოპტიმალური შედეგის მიღწევა და საწარმოო პროცესის ეფექტურობის უზრუნველყოფა.
2. სიზუსტის მიღწევა და კალიბრაციის ძირითადი პრინციპები
დანადგარების სიზუსტე პირდაპირ აისახება საბოლოო პროდუქტის ხარისხზე. არაზუსტი ჭრა ან ფრეზირება იწვევს მასალის დანაკარგს, დროს და ფინანსურ ზარალს. აქედან გამომდინარე, კალიბრაცია არა მხოლოდ რეკომენდებული, არამედ სავალდებულო პროცედურაა.
რადიალური სატორსი დანადგარის კალიბრაცია:
სატორსი დანადგარის სიზუსტე რამდენიმე ძირითად პარამეტრზეა დამოკიდებული:
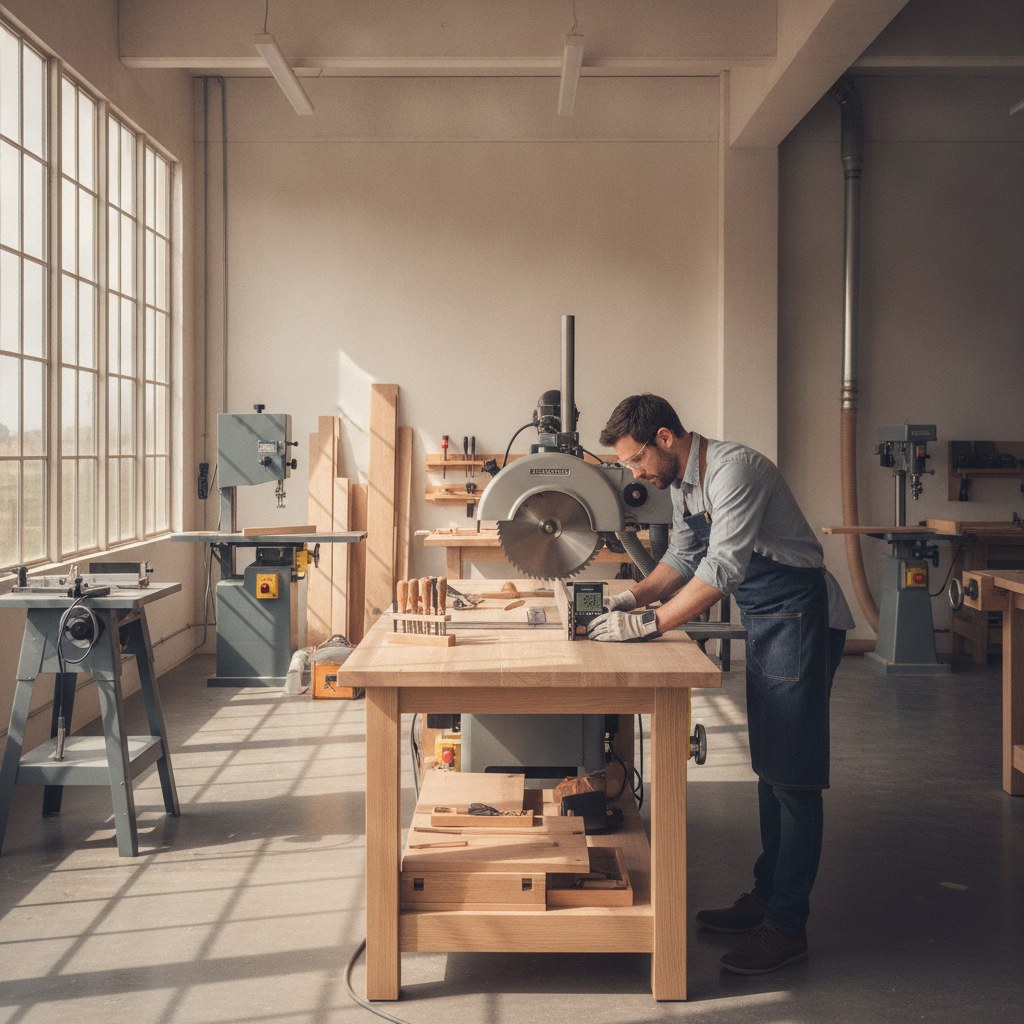
- საჭრელი პირის ვერტიკალურობა მაგიდასთან: პირველ რიგში, საჭიროა დავრწმუნდეთ, რომ საჭრელი პირი მაგიდის ზედაპირის მიმართ ზუსტად 90 გრადუსით არის განლაგებული. ამისთვის გამოიყენება პროფესიონალური კუთხოვანი შკვალი (precision square) ან ციფრული კუთხმზომი, რომლის სიზუსტე მინიმუმ ±0.05° უნდა იყოს. რეგულირება ხდება დანადგარის მექანიზმებზე არსებული ხრახნების საშუალებით.
- საჭრელი პირის პერპენდიკულარულობა ღობურასთან: შემდეგი ნაბიჯია საჭრელი პირის ღობურასთან (fence) 90 გრადუსიანი კუთხის შემოწმება. ეს უზრუნველყოფს სწორ ჭრილს მასალის სიგანეზე. შემოწმება ხდება იმავე ხელსაწყოებით.
- კუთხოვანი გაჩერებების (stops) სიზუსტე: სტანდარტული კუთხეები, როგორიცაა 45° ან 22.5°, ხშირად გამოიყენება. მნიშვნელოვანია მათი ზუსტი დაყენება. ამისთვის, კალიბრაციის შემდეგ, უნდა გაკეთდეს საცდელი ჭრა და შემოწმდეს მიღებული კუთხე. ზოგიერთ პროფესიონალურ მოდელს, მაგალითად სატორსი ჩარხი DEWALT, აქვს მიკრორეგულირების სისტემები, რაც ამ პროცესს ამარტივებს.
კალიბრაცია უნდა ჩატარდეს ყოველდღიურად, ან ყოველთვის მნიშვნელოვანი ჭრების წინ.
საფრეზი ჩარხის კალიბრაცია:
საფრეზი ჩარხის სიზუსტის მიღწევა უფრო კომპლექსური პროცესია:
- ღობურას პარალელურობა შპინდელთან: ღობურა ზუსტად პარალელურად უნდა იყოს შპინდელის ღერძთან. ამისთვის გამოიყენება ციფერბლატის ინდიკატორი (dial indicator), რომელიც 0.01 მმ სიზუსტით ზომავს გადახრებს.
- შპინდელის ვერტიკალურობა მაგიდასთან: შპინდელის ღერძი მაგიდის ზედაპირის მიმართ 90 გრადუსით უნდა იყოს განლაგებული. ეს უზრუნველყოფს ფრეზირებული პროფილების თანაბარ სიღრმეს და სწორ კუთხეებს.
- საჭრელის სიმაღლისა და სიღრმის დაყენება: ეს პარამეტრები უნდა დაყენდეს მიკრომეტრული სიზუსტით. თანამედროვე საფრეზი ჩარხები, როგორიცაა საფრეზი ჩარხი Robland (ბელგია), აღჭურვილია ციფრული მაჩვენებლებით, რაც მნიშვნელოვნად ამარტივებს ამ პროცესს.
ზოგადი ტოლერანტობა მაღალი სიზუსტის სამუშაოებისთვის საფრეზ ჩარხებზე არის ±0.05 მმ. გარემო ფაქტორები, როგორიცაა ტემპერატურა (იდეალურია 18-22°C) და ტენიანობა (40-60%), ასევე გავლენას ახდენს ხის მასალისა და თავად დანადგარის სტაბილურობაზე, ამიტომ რეკომენდებულია ამ პარამეტრების კონტროლი საამქროში.
3. სტანდარტები და უსაფრთხოების პროტოკოლები
უსაფრთხოება უმთავრესია ნებისმიერ საამქროში. საფრეზი და სატორსი დანადგარები მაღალი რისკის შემცველია, თუ არ არის დაცული შესაბამისი პროტოკოლები.
პირადი დამცავი საშუალებები (PPE):
- თვალის დამცავი საშუალებები: უსაფრთხოების სათვალეები (EN 166 სტანდარტი) სავალდებულოა მფრინავი ნაწილაკებისგან დასაცავად.
- ყურის დამცავი საშუალებები: დანადგარების ხმაურის დონე ხშირად აღემატება 85 დბ-ს, ამიტომ ყურსასმენები ან ყურის საცობები (EN 352 სტანდარტი) აუცილებელია სმენის დაზიანების თავიდან ასაცილებლად.
- მტვრის ნიღაბი: ხის მტვერი კანცეროგენულია. FFP2 ან FFP3 კლასის მტვრის ნიღაბი აუცილებელია სასუნთქი გზების დასაცავად.
- სამუშაო ტანსაცმელი: მჭიდრო, ბამბის ტანსაცმელი, გრძელი სახელოების გარეშე, სამკაულების გარეშე.
დანადგარის უსაფრთხოება:
- დამცავი გარსაცმები: ყველა დამცავი გარსაცმი და ფარი ყოველთვის ადგილზე უნდა იყოს და მუშაობდეს გამართულად.
- საავარიო გაჩერების ღილაკები: ოპერატორმა უნდა იცოდეს მათი მდებარეობა და მოქმედების პრინციპი.
- მასალის დამაგრება: არასოდეს სცადოთ ხის მოჭრა ან ფრეზირება თავისუფალი ხელით. გამოიყენეთ დამჭერები, დამხმარე ღობურები და სპეციალური მოწყობილობები.
- მტვრის ექსტრაქცია: ეფექტური მტვრის ექსტრაქციის სისტემა აუცილებელია არა მხოლოდ ჯანმრთელობისთვის, არამედ დანადგარების გამართული მუშაობისთვისაც. სტაციონარული გამწოვი Holzprofi FT502 შესანიშნავი მაგალითია.
- ელექტრო უსაფრთხოება: დანადგარები უნდა იყოს სწორად დამიწებული, ელექტრო კაბელები დაცული და რეგულარულად შემოწმებული.
მხოლოდ სათანადოდ გაწვრთნილმა პერსონალმა უნდა იმუშაოს ამ დანადგარებზე.
4. დანადგარების მოვლა და რეგულარული შემოწმება
რეგულარული მოვლა ახანგრძლივებს დანადგარების სიცოცხლეს, უზრუნველყოფს მათ სიზუსტეს და უსაფრთხოებას.
- წმენდა: სამუშაოს დასრულების შემდეგ აუცილებელია დანადგარების სრულყოფილი გაწმენდა მტვრისგან, ნახერხისგან და ფისის ნარჩენებისგან. დაგროვილმა ნარჩენებმა შეიძლება შეაფერხოს მოძრავი ნაწილები და გამოიწვიოს არაზუსტი მუშაობა.
- შეზეთვა: მწარმოებლის რეკომენდაციების შესაბამისად, რეგულარულად უნდა მოხდეს მოძრავი ნაწილების შეზეთვა.
- საჭრელი პირების/ფრეზების შემოწმება: რეგულარულად შეამოწმეთ საჭრელი პირების სიმკვეთრე, დაზიანებები და სწორი დამაგრება. ბლაგვი ან დაზიანებული ინსტრუმენტი ზრდის უკუცემის რისკს და აუარესებს ჭრის ხარისხს.
- ღვედების დაჭიმულობა: ღვედურ გადაცემაზე მომუშავე დანადგარებში შეამოწმეთ ღვედების დაჭიმულობა. მოშვებულმა ღვედმა შეიძლება გამოიწვიოს სიმძლავრის დაკარგვა და არასტაბილური მუშაობა.
- მაგიდის სიბრტყე: დროთა განმავლობაში, მუდმივი დატვირთვის გამო, მაგიდის ზედაპირმა შეიძლება დაკარგოს სიბრტყე. რეგულარულად შეამოწმეთ მისი სიბრტყე სწორი სახაზავით.
- პროფესიონალური სერვისი: რეკომენდებულია წელიწადში ერთხელ მაინც ჩატარდეს დანადგარების სრული შემოწმება და კალიბრაცია კვალიფიციური ტექნიკოსის მიერ. თბილისის ბაზარზე ასეთი სერვისის ღირებულება, დანადგარის სირთულიდან გამომდინარე, შეიძლება მერყეობდეს 200-დან 500 ლარამდე.
5. ტიპური შეცდომები და მათი თავიდან აცილება
საამქროში მუშაობისას ხშირად ვუშვებთ შეცდომებს, რომლებიც გავლენას ახდენს როგორც პროდუქტის ხარისხზე, ისე უსაფრთხოებაზე. ქვემოთ მოცემულია ყველაზე გავრცელებული შეცდომები და რჩევები მათი თავიდან ასაცილებლად:
- არასაკმარისი კალიბრაცია — დროის დაზოგვის მიზნით კალიბრაციის გამოტოვება იწვევს არაზუსტ ჭრილებს, არათანაბარ პროფილებს და მასალის მნიშვნელოვან დანაკარგს. რჩევა: გამოყავით საკმარისი დრო კალიბრაციისთვის ყოველი ახალი პროექტის დაწყებამდე ან ყოველი სამუშაო დღის დასაწყისში.
- უსაფრთხოების დამცავი საშუალებების უგულებელყოფა — სათვალის, ყურსასმენის ან მტვრის ნიღბის არგამოყენება სერიოზული დაზიანებების რისკს ზრდის, მათ შორის თვალის, სმენის ან სასუნთქი გზების პრობლემებს. რჩევა: PPE-ის გამოყენება უნდა იყოს ავტომატური რეფლექსი და სამუშაო პროცესის განუყოფელი ნაწილი.
- ბლაგვი ან დაზიანებული საჭრელი ინსტრუმენტები — ბლაგვი დანა ზრდის ძალისხმევას, იწვევს მასალის დაზიანებას (გახლეჩვა, დამწვრობა) და ზრდის უკუცემის ალბათობას. რჩევა: რეგულარულად შეამოწმეთ პირები და ფრეზები, დროულად გამოცვალეთ ან გაალესეთ ისინი.
- არასწორი სამუშაო ნაწილის დამაგრება — არასაკმარისად დამაგრებული მასალა შეიძლება მოძრაობდეს ჭრის ან ფრეზირების დროს, რაც იწვევს არაზუსტ ჭრილებს, დანადგარის დაზიანებას და სერიოზულ დაზიანებას ოპერატორისთვის. რჩევა: ყოველთვის გამოიყენეთ შესაბამისი დამჭერები და დარწმუნდით, რომ მასალა მყარად არის დაფიქსირებული.
- ჭრის არასწორი სიჩქარე — ძალიან სწრაფი ან ნელი ჭრა აზიანებს მასალას, საჭრელ ინსტრუმენტს და შეიძლება გამოიწვიოს უკუცემა. რჩევა: დაიცავით მწარმოებლის რეკომენდაციები მასალისა და საჭრელის ტიპის მიხედვით. ხშირად, მცირე სიჩქარით მრავალჯერადი პასის გაკეთება უკეთეს შედეგს იძლევა, ვიდრე ერთი სწრაფი ღრმა ჭრა.
- მტვრისა და ნარჩენების დაგროვება — დაგროვილი მტვერი ამცირებს ხილვადობას, აფერხებს მოძრავ ნაწილებს, აჩქარებს ცვეთას და ზრდის ხანძრის რისკს. რჩევა: რეგულარულად გაწმინდეთ სამუშაო ადგილი და გამოიყენეთ ეფექტური მტვრის ექსტრაქციის სისტემა.
- გამოუცდელი ოპერატორის მიერ მუშაობა — დანადგარზე მუშაობა მხოლოდ სათანადო მომზადების და ინსტრუქტაჟის გავლის შემდეგაა დაშვებული. რჩევა: ჩაატარეთ რეგულარული ტრენინგები პერსონალისთვის და უზრუნველყავით, რომ ყველა ოპერატორმა იცოდეს დანადგარის ყველა ფუნქცია და უსაფრთხოების მოთხოვნა.
| პარამეტრი | რადიალური სატორსი დანადგარი | საფრეზი ჩარხი (შპინდელური) |
|---|---|---|
| კალიბრაციის მიზანი | ზუსტი კუთხოვანი ჭრილები (90°, 45°), სიღრმის კონტროლი. | პროფილის, ღარების, შიპებისა და სხვა ფრეზირებული ელემენტების მაღალი სიზუსტე. |
| ძირითადი ხელსაწყოები | პროფესიონალური კუთხოვანი შკვალი (±0.05°), ციფრული კუთხმზომი, სწორი სახაზავი, ინდიკატორი. | ციფერბლატის ინდიკატორი (±0.01 მმ), მიკრომეტრი, სიღრმის საზომი, სწორი სახაზავი. |
| ტიპური სიზუსტის ტოლერანტობა | კუთხე: ±0.1°, სიღრმე: ±0.2 მმ. | ზომა: ±0.05 მმ, სიღრმე: ±0.1 მმ. |
| კალიბრაციის სიხშირე | მნიშვნელოვანი სამუშაოს წინ ან ყოველდღიურად ინტენსიური გამოყენებისას. | ყოველკვირეულად ან კონკრეტული პროექტის დაწყებამდე, რომელიც მაღალ სიზუსტეს მოითხოვს. |
| მთავარი უსაფრთხოების აქცენტი | ხელების უსაფრთხო მანძილი საჭრელი პირიდან, მასალის მყარი დამაგრება, უკუცემის პრევენცია. | მასალის სწორი მიწოდების მიმართულება, მცირე ნაწილებისთვის დამჭერების გამოყენება, მჭრელის სწორი დამაგრება. |